
Tecnologia de reforço por revestimento a laser para componentes-chave: eixos, rolos e cilindros hidráulicos.
5 de outubro de 2025


1. Cenários de Aplicação e Requisitos Essenciais
Em condições de trabalho extremas, como as encontradas em máquinas pesadas, suportes hidráulicos em minas de carvão, laminação metalúrgica e engenharia offshore, grandes componentes críticos rotativos ou alternativos (como eixos de transmissão, cilindros/colunas hidráulicas e rolos metalúrgicos) são essenciais para a confiabilidade e a vida útil de sistemas inteiros. Esses componentes enfrentam diversos desafios:
Desgaste abrasivo severo: Componentes que entram em contato direto com vedações, rolamentos ou materiais em processamento (ex.: minério, aço em tiras) degradam-se rapidamente devido à ação de corte e sulcamento causada por partículas duras.
Alta carga e fadiga: Componentes sujeitos a tensões de contato alternadas extremas (como rolos) são propensos à fadiga de contato, levando a falhas por lascamento.
Corrosão e Cavitação: A exposição a ambientes úmidos, água do mar ou produtos químicos leva à corrosão eletroquímica, enquanto os sistemas hidráulicos podem sofrer erosão por cavitação devido a mudanças repentinas de pressão.
Os métodos tradicionais de reparo, como cromagem dura ou aspersão térmica, apresentam problemas como baixa resistência de adesão, contaminação e grandes zonas afetadas pelo calor. Esses métodos já não atendem às demandas industriais modernas por alto desempenho, longa vida útil e fabricação sustentável.

2. Solução: Tecnologia de Revestimento a Laser de Ultra-Alta Velocidade
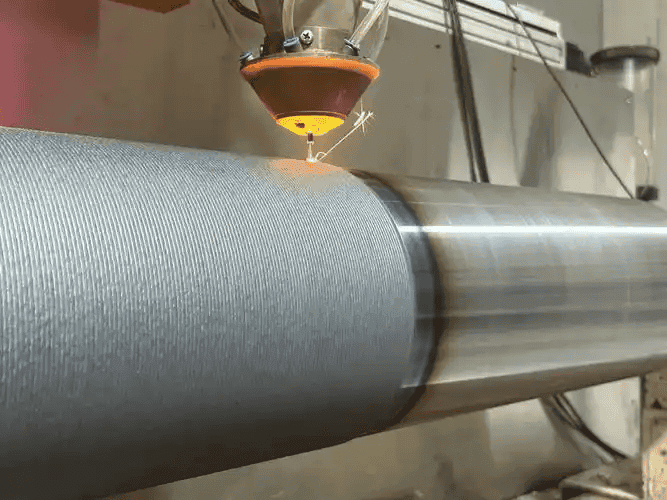
A deposição a laser de altíssima velocidade representa um avanço revolucionário na tecnologia de revestimento a laser. Ao empregar velocidades de varredura extremamente altas (tipicamente atingindo 100-300 m/min) e baixíssima entrada de calor por unidade de área, essa tecnologia permite a criação eficiente, com baixa diluição e baixa deformação, de revestimentos de alta qualidade.
Principais detalhes técnicos:
Princípios e principais vantagens:
Velocidade de escaneamento ultrarrápida e revestimentos finos: Utilizando um sistema galvanométrico, o feixe de laser é escaneado milhares de vezes por segundo, discretizando o processo de revestimento em inúmeras micropoças de fusão. A espessura do revestimento de camada única pode ser controlada com precisão entre 50 e 150 mícrons, permitindo a conformação próxima à final e reduzindo significativamente as tolerâncias de pós-processamento.
Diluição extremamente baixa e pequena zona afetada pelo calor: O breve tempo de ação do laser em cada ponto (na faixa de microssegundos) limita a quantidade de calor transferida para o material base. Como resultado, a taxa de diluição (a proporção de material base misturado à camada de revestimento) é estável e controlável, variando tipicamente de 1% a 5%. Isso garante a pureza e o alto desempenho do revestimento, enquanto a zona afetada pelo calor é limitada a algumas dezenas de micrômetros, prevenindo efetivamente a deformação e a degradação do desempenho em componentes de precisão críticos, como eixos e rolos.
Taxa de resfriamento extremamente alta: A rápida solidificação das micropoças de fusão (com taxas de resfriamento que chegam a 10^6 K/s) resulta em microestruturas de revestimento extremamente finas e uniformes, que podem incluir estruturas amorfas, nanocristalinas ou dendríticas ultrafinas. Isso aumenta significativamente a dureza, a tenacidade e a resistência à corrosão do revestimento.
Sistemas de Materiais Personalizados:
Para solucionar os mecanismos de falha de diferentes componentes, são desenvolvidos pós de liga especializados:
Ligas de ferro de alta dureza: Ideais para colunas hidráulicas, eixos de transmissão e componentes similares. Essas ligas são econômicas e podem atingir níveis de dureza de HRC 55-62, oferecendo resistência ao desgaste comparável ou superior à do material base.
Ligas à base de níquel/cobalto: Adequadas para aplicações que exigem resistência tanto ao desgaste quanto à corrosão, como cilindros hidráulicos marítimos. As ligas à base de cobalto (por exemplo, Stellite 6) são particularmente eficazes em ambientes de desgaste de alta temperatura.
Compósitos Metal-Cerâmicos: Para aumentar ainda mais a resistência ao desgaste, partículas de carboneto de tungstênio (WC) ou carboneto de cromo (Cr3C2) (30% a 60%) podem ser incorporadas em ligas à base de ferro ou níquel. Esses compósitos oferecem excelente resistência ao desgaste abrasivo, tornando-os ideais para cilindros, eixos de mineração e outras aplicações sujeitas a alto desgaste.
Implementação de Processos e Controle de Qualidade:
Sistema de Processamento Integrado: A cabeça de revestimento a laser de ultra-alta velocidade é integrada em máquinas CNC de grande porte ou robôs de grande escala, acoplada a dispositivos de fixação rotativos precisos, permitindo um revestimento uniforme e estável em peças de trabalho que variam de alguns metros a mais de dez metros de comprimento.
Monitoramento online e controle em circuito fechado: O sistema integra termografia infravermelha e câmeras CCD para monitorar a temperatura e o formato da poça de fusão em tempo real. Algoritmos ajustam a potência do laser e a taxa de alimentação de pó, garantindo consistência e zero defeitos durante todo o processo de revestimento.
Excelente qualidade de superfície: após o revestimento, a rugosidade da superfície (Ra) pode ser controlada entre 10 e 25 mícrons, reduzindo significativamente a quantidade de retificação e polimento subsequentes necessários em comparação com os métodos convencionais de revestimento a laser.
3. Casos de aplicação na indústria e dados de eficácia
Reforço das colunas de suporte hidráulico em minas de carvão:
Problema: Colunas hidráulicas (diâmetro ≥ 200 mm) utilizadas em minas foram previamente tratadas com eletrodeposição de cromo duro. No entanto, sob condições de umidade e carga descentralizada, essas colunas sofreram corrosão por pite e arranhões, levando a falhas de vedação.
Solução: Revestimento a laser de ultra-alta velocidade com uma liga de ferro de alta dureza à base de Fe-Cr-Ni-B-Si, com uma espessura de revestimento de 0.5 a 0.8 mm.
Resultados: A camada de revestimento atingiu uma dureza ≥ HRC 58 e formou uma ligação metalúrgica com o material base, garantindo que nunca se desprenderia. A resistência à corrosão foi comparável à do revestimento de cromo duro, mas a resistência ao desgaste foi mais de duas vezes superior. A vida útil foi estendida de 1-2 anos para 3-5 anos, sem impacto ambiental.
Reforço e reparo da superfície de cilindros metalúrgicos:
Problema: Cilindros de laminação a quente em contato com tiras de aço sob altas temperaturas e pressões desenvolveram fissuras devido ao desgaste e à fadiga térmica.
Solução: Revestimento a laser de altíssima velocidade com compósitos metal-cerâmicos de Co-WC ou Fe-WC.
Resultados: Os cilindros reparados apresentaram resistência ao desgaste de 3 a 5 vezes superior à dos cilindros de aço forjado novos. A baixa entrada de calor preservou a alta tenacidade do núcleo dos cilindros, evitando problemas de fissuras e deformações comuns em métodos tradicionais de reparo por solda. A quantidade de aço processado por passe aumentou significativamente.
Cilindros hidráulicos para plataformas offshore:
Problema: Os cilindros hidráulicos em plataformas offshore estavam sujeitos a corrosão severa e desgaste das vedações devido à exposição prolongada a ambientes com alta concentração de névoa salina.
Solução: Revestimento a laser de liga de níquel Inconel 625 nas paredes internas do cilindro e nas hastes do pistão.
Resultados: Os cilindros revestidos apresentaram resistência à corrosão por pite muito superior à do aço inoxidável, com excelente dureza superficial e resistência ao desgaste. O ciclo de revisão foi estendido de 2 a 3 vezes, reduzindo significativamente os custos de manutenção e os riscos de segurança em ambientes agressivos.
Conclusão:
A tecnologia de revestimento a laser de ultra-alta velocidade, com suas características de "eficiência, alta qualidade, baixo consumo e sustentabilidade", tornou-se a tecnologia central para prolongar a vida útil, melhorar a eficiência e remanufaturar componentes móveis essenciais. Ela não apenas repara peças danificadas, mas também proporciona uma atualização revolucionária no desempenho da superfície dos componentes, oferecendo suporte técnico crucial para a operação confiável de equipamentos importantes e otimização dos custos do ciclo de vida.
Thomas Tong
Thomas Tong, Diretor de Engenharia de Equipamentos de Revestimento a Laser e Especialista em Integração de Sistemas Industriais, atua como Diretor de Engenharia de Equipamentos de Revestimento a Laser da Greenstone, com foco no desenvolvimento de equipamentos de processamento a laser, integração de manufatura, sistemas de automação e implementação de soluções industriais completas. Com vasta experiência em engenharia de equipamentos industriais e sistemas avançados de manufatura, Thomas lidera o projeto, a integração e a otimização das plataformas de equipamentos de revestimento a laser da Greenstone, incluindo sistemas robóticos de revestimento a laser, sistemas de processamento multieixos, soluções de produção automatizadas e equipamentos industriais personalizados. Sua expertise abrange todo o processo de desenvolvimento de equipamentos, desde o projeto da estrutura mecânica, integração do sistema a laser, coordenação do controle de movimento, engenharia elétrica, programação de automação e comissionamento final.